
 Ik denk dat dit het geval is
Thuis / Nieuws / Nieuws uit de sector / Zandvormen voor metaalgieten: een complete gids voor processen en materialen
Nieuws uit de sector
Zandvormen voor metaalgieten: een complete gids voor processen en materialen
Zandmallen voor het gieten van metaal zijn al eeuwenlang een werkpaard van gieterijen en blijven een van de meest praktische manieren om een ontwerptekening om te zetten in een afgewerkt metalen onderdeel. Van waterpompbehuizingen en kleplichamen tot waaiergietstukken en pijpfittingen: de zandvorm is vaak de slimste keuze wanneer onderdelen te complex zijn voor eenvoudige bewerking of te duur om met permanent gereedschap te produceren. In deze gids leggen we uit hoe zandmallen worden gebouwd, welke materialen ervoor zorgen dat ze goed werken en waar een ervaren gieterij in elke fase van het proces op let.
Wat zijn zandvormen voor metaalgieten?
Een zandmal is een holte gevormd in verdicht zand waarin tijdens het gietproces gesmolten metaal wordt opgevangen. De mal begint met een patroon, dat een model op ware grootte is van de buitenvorm van het onderdeel. Het patroon wordt in speciaal geprepareerd zand verpakt, zodat het zand de vorm van het onderdeel aanneemt. Wanneer het patroon wordt verwijderd, is de lege holte klaar om te worden gevuld met vloeibaar metaal, en die holte geeft het voltooide gietstuk zijn externe vorm.
Omdat elke zandmal gemaakt is voor één storting, biedt het proces een enorme flexibiliteit. We kunnen een kleine batch reserveonderdelen, een prototype voor een nieuw pompontwerp of een middelgrote productierun produceren zonder de hoge gereedschapsinvestering van spuitgieten of permanent gieten. De mal wordt normaal gesproken uit elkaar gehaald als het metaal stolt, maar het zand kan worden teruggewonnen en hergebruikt, waardoor het proces economisch en efficiënt blijft.
Belangrijkste soorten zandvormen
Niet alle zandvormen gedragen zich op dezelfde manier. De juiste vormmethode hangt af van de legering, de grootte van het gietstuk en de maatnauwkeurigheid die het onderdeel vereist. De vier meest voorkomende soorten bij industrieel gebruik zijn groene zandvormen, droge zandvormen, niet-bakvormen en schaalvormen.
| Vormtype | Bindmiddel | Sleutelkracht | Typisch gebruik |
|---|---|---|---|
| Groene zandschimmel | Klei en water | Lage kosten en eenvoudig zand terugwinnen | Pomphuizen, kleplichamen, machineonderdelen |
| Droge zandvorm | Klei, gebakken voor kracht | Sterkere malwand en betere oppervlakteafwerking | Middelgrote tot grote gietstukken |
| Vorm zonder bakvorm | Hars en verharder | Hoge maatnauwkeurigheid voor zware onderdelen | Gietstukken voor grote kleppen en machines |
| Schelpenvorm | Met hars bedekt zand | Dunne, sterke schaal met goede oppervlakteafwerking | Precisieonderdelen in gematigde volumes |
In onze eigen productie zijn groene zandvormen de meest voorkomende keuze voor vloeistofverwerkende componenten. Ze zijn economisch, snel te bereiden en zeer geschikt voor onderdelen met een gemiddelde wanddikte zoals gietstukken van centrifugaalpompen .
 Gietstukken van roestvrijstalen centrifugaalpompen van de fabrikant Ningbo Deze lijst toont precisiegietstukken van centrifugaalpompen in roestvrij staal, geproduceerd door een Chinese gieterij met geavanceerde technologie en exportervaring, relevant bij het vergelijken van matrijstypen voor componenten met middelmatige wanden voor vloeistofbehandeling. Bekijk Product →
No-bake-mallen komen in beeld als het onderdeel zwaarder is en de mal zijn afmetingen moet behouden gedurende een lange afkoelperiode. Shell-matrijzen worden geselecteerd wanneer de eisen aan de oppervlakteafwerking veeleisender zijn en het productievolume iets hogere matrijskosten rechtvaardigt. Elke methode heeft zijn plaats, en een goede gieterij beveelt de optie aan op basis van de giettekening in plaats van op basis van een vaste voorkeur.
Hoe een zandvorm wordt gemaakt voor het gieten van metaal
Een betrouwbare zandvorm is het resultaat van een zorgvuldige voorbereiding. In elke fase volgen we een gedisciplineerde volgorde, omdat een klein foutje in de mal vaak later zichtbaar wordt als een defect in het gietstuk. De belangrijkste stappen staan hieronder vermeld.
- Patroonvoorbereiding. Het patroon is gebouwd om te passen bij de geometrie van het onderdeel, waarbij krimptoeslag is toegevoegd en diepgangshoeken zijn opgenomen, zodat het netjes uit het zand kan worden getrokken.
- Zand voorbereiding. Het zand wordt gemengd met het geselecteerde bindmiddel en eventuele additieven om een stabiel vocht- of harsniveau te bereiken. Inconsistent zand is een van de meest voorkomende oorzaken van schimmelgerelateerde defecten.
- Vormen en verdichten. Het zand wordt rond het patroon verpakt in een vormdoos. Een uniforme verdichting is essentieel, zodat de mal de druk van het gesmolten metaal kan weerstaan zonder erosie.
- Kerninstelling. Kernen worden in de mal geplaatst om interne doorgangen, ondersnijdingen en holtes te creëren die niet alleen door het patroon kunnen worden gevormd. Een goed ondersteunde kern is van cruciaal belang voor onderdelen zoals waaiers die binnenin stromingskanalen hebben.
- Schimmel sluiten. De twee helften van de mal, bekend als de cop en de drag, worden uitgelijnd en vastgeklemd zodat de holte zijn vorm behoudt tijdens het gieten.
- Gieten en stollen. Gesmolten metaal wordt door de spruw gegoten en vult de holte. Giettemperatuur, poortontwerp en ontluchting hebben allemaal invloed op hoe schoon het metaal de mal vult.
- Uitschudden en afwerken. Nadat het metaal is gestold, wordt de mal afgebroken en wordt het gietstuk verwijderd. Lopers en stootborden worden afgesneden en het oppervlak wordt vóór inspectie gereinigd.
Gietstukken van schoepenwaaiers zijn een goed voorbeeld van waarom de volgorde van het maken van mallen belangrijk is. De interne stroomdoorgangen die de hydraulische prestaties bepalen, worden gevormd door kernen, en als de mal verschuift of de kern beweegt tijdens het gieten, zal de waaier niet passen bij het ontwerp. Zorgvuldig gieten beschermt de geometrie van het laatste onderdeel.
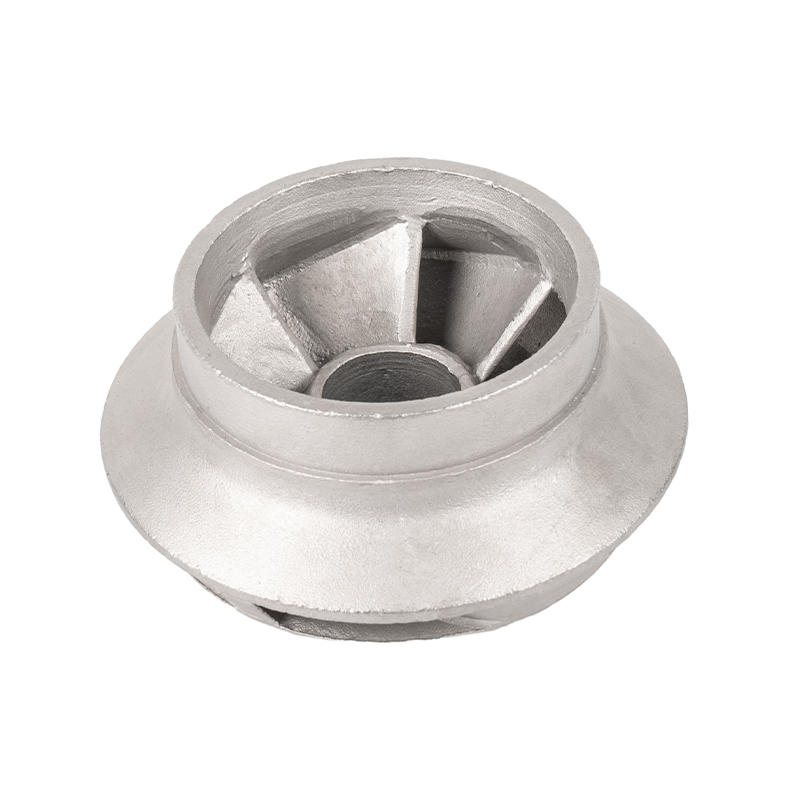 Precisiebladwaaiergietstukken van roestvrij staal Gietstukken van bladwaaiers zijn afhankelijk van een nauwkeurige plaatsing van de kern tijdens het gieten. De roestvrijstalen precisiegietstukken van deze leverancier zijn het overwegen waard voor toepassingen waarbij interne stroomdoorgangen exact moeten voldoen aan de hydraulische ontwerpvereisten. Bekijk Product →
Zodra het gietstuk uit de mal is verwijderd, wordt het gereinigd en geïnspecteerd voordat er verdere bewerkingen plaatsvinden. Veel kopers zien de echte kwaliteit van het gietstuk pas in dit stadium, maar de uitkomst wordt al veel eerder bepaald, tijdens het matrijzenmaakproces zelf.
Veel voorkomende zandvormdefecten en preventiemethoden
Wanneer een zandgegoten onderdeel de inspectie niet doorstaat, ligt de oorzaak vaak in de mal. Door de jaren heen hebben we geleerd dat de meeste defecten te wijten zijn aan de zandkwaliteit, verdichting of ontluchting. Als we deze defecten begrijpen, kunnen we ze snel oplossen en worden herhalingsproblemen in de lopende productie voorkomen.
| Defect | Belangrijkste oorzaak | Preventie |
|---|---|---|
| Zandopname | Los zand spoelt in het gesmolten metaal | Sterkere verdichting, schimmelcoating, gecontroleerd gieten |
| Porositeit | Gas dat tijdens het stollen wordt opgevangen | Betere ontluchting, gecontroleerde vochtigheid, juiste schenktemperatuur |
| Schimmelverschuiving | Een verkeerde afstemming tussen coping en drag | Veilig gemonteerde kolven en nauwkeurige positioneringspennen |
| Korstvorming | Oppervlaktezand zet uit en scheurt tijdens het gieten | Gecontroleerd vocht, verbeterde verdichting, voldoende aanbakken |
| Krimp holte | Stolling wordt niet gevoed door stijgbuizen | Geoptimaliseerde stijgbuispositie en poortontwerp |
Dit zijn precies de problemen die we evalueren bij het beoordelen van een nieuw gietontwerp. Een kleine aanpassing aan de mal, zoals het toevoegen van een ontluchting of het veranderen van de bindmiddelverhouding, kan het verschil maken tussen een betrouwbaar onderdeel en een afgedankte gietvorm.
Een zandvorm kiezen voor uw gegoten componenten
Hoe weet je of een zandmal de juiste aanpak is? Onze ervaring is dat de beslissing neerkomt op vier factoren: onderdeelgrootte, geometrische complexiteit, productiehoeveelheid en legering. Grote of zware componenten zijn bijna altijd beter geschikt voor een zandvorm dan voor een permanente matrijs. Onderdelen met interne doorgangen, zoals kleppoorten, profiteren van de mogelijkheid om kernen precies daar te plaatsen waar ze nodig zijn. Wanneer de bestelhoeveelheid laag of gemiddeld is, houden de lage gereedschapskosten van zandgieten de eenheidsprijs realistisch, en omdat ijzer, staal, roestvrij staal en aluminium allemaal in zandvormen kunnen worden gegoten, is de legering zelden de reden om het proces te vermijden.
Kogelkraangietstukken zijn een typisch voorbeeld van onze werkvloer. Het lichaam van een kogelkraan heeft zware wandsecties, nauwkeurige poortuitlijning en goede afdichtingsoppervlakken nodig. Een goed geprepareerde zandmal behoudt deze afmetingen terwijl het metaal afkoelt. Onze nabewerkingen brengen vervolgens de afdichtingsvlakken op het vereiste niveau. Als je wilt zien hoe dit in de praktijk werkt, lees dan ons artikel het zandgietproces van gietstukken van waterpompen doorloopt de stappen van het vormen, gieten en afwerken van een vloeistofverwerkend onderdeel.
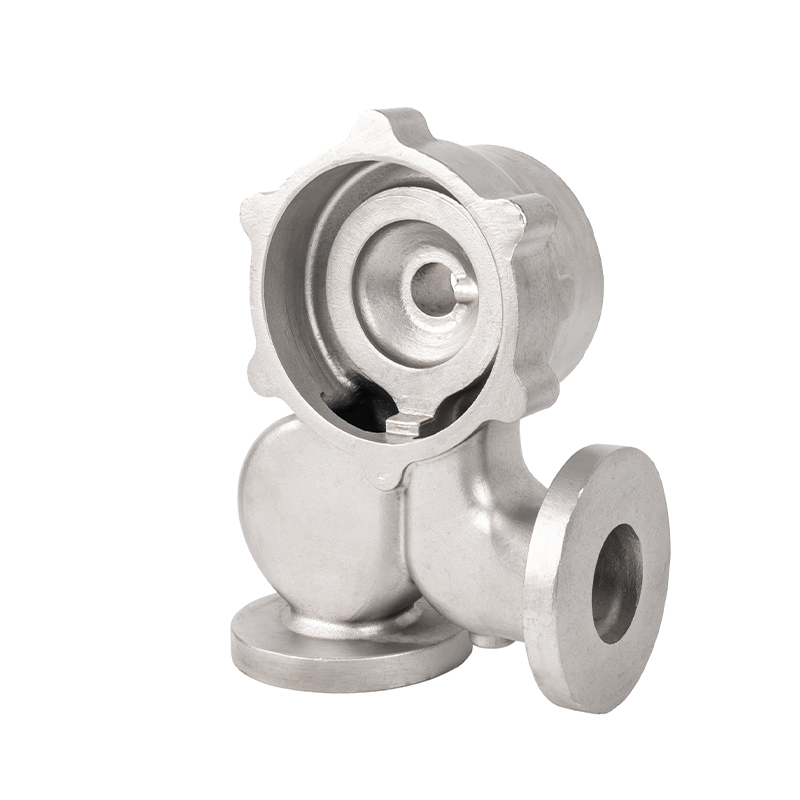
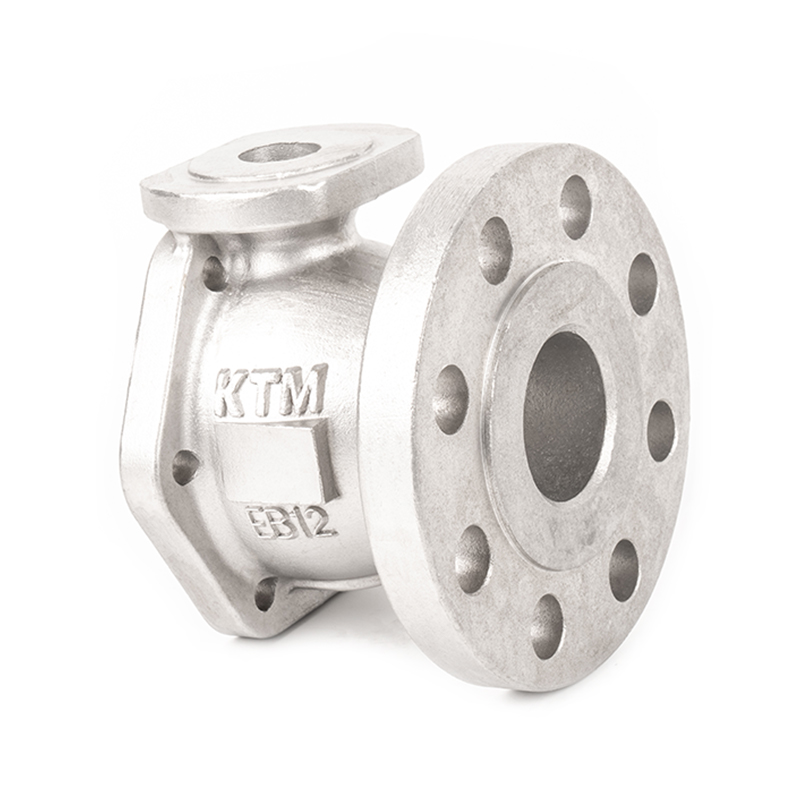 Roestvrijstalen kogelkraangietstukken voor zware wandsecties Gietstukken voor kogelkranen hebben zware wanden, een nauwkeurige uitlijning van de poorten en goede afdichtingsoppervlakken nodig. De precisiegietstukken van roestvrij staal van deze leverancier zijn geschikt voor middelgrote tot grote componenten waarbij zandvormen de balans biedt tussen sterkte, kosten en doorlooptijd. Bekijk Product →
Voor kopers die processen naast elkaar vergelijken, komt de vraag meestal neer op volume en oppervlakteafwerking. Wanneer grote aantallen kleine, gedetailleerde onderdelen nodig zijn, kunnen andere methoden, zoals precisiegieten, efficiënter zijn. Voor middelgrote tot grote componenten met massieve doorsneden geeft zandgieten een sterke balans tussen sterkte, kosten en doorlooptijd.
Zandmallen voor metaalgieten zijn geen verouderde techniek; ze zijn een praktische, beproefde oplossing die de moderne productie goed blijft dienen. Ze geven gieterijen de flexibiliteit om een grote verscheidenheid aan onderdelen en legeringen te verwerken, terwijl de kosten voorspelbaar blijven. Het succes van een zandgegoten onderdeel hangt af van een zorgvuldig patroonontwerp, consistente zandvoorbereiding en gedisciplineerd gieten. Als deze fundamentele zaken op de juiste manier worden aangepakt, kan een zandvorm gietstukken produceren die jarenlang aan veeleisende gebruiksomstandigheden voldoen. Als u een onderdeel heeft dat goed geschikt zou kunnen zijn voor zandgieten, zullen onze ingenieurs graag de tekening bekijken en de meest betrouwbare aanpak aanbevelen.
GERELATEERDE PRODUCTEN

Heeft u vragen? Wacht niet, Laten we praten!
Neem contact met ons op
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: Nr. 68, Jiangbin Branch Road, Beilun Xiaogang Joint Development Zone, Ningbo, Zhejiang, China.
QR code
Auteursrecht © Ningbo Etdz Andrew Precision Cast Co., Ltd. Alle rechten voorbehouden

