
 Ik denk dat dit het geval is
Thuis / Nieuws / Nieuws uit de sector / Voordelen van zandgieten: kosten, flexibiliteit en ontwerpvrijheid uitgelegd
Nieuws uit de sector
Voordelen van zandgieten: kosten, flexibiliteit en ontwerpvrijheid uitgelegd
Zandgieten is de oudste metaalvormmethode die nog steeds in de dagelijkse productie wordt toegepast, en het blijft het meest gebruikte gietproces ter wereld. Die lange levensduur is geen nostalgie. Het komt neer op een reeks praktische voordelen die er vandaag de dag net zo belangrijk zijn als een eeuw geleden, vooral voor de pomp-, klep-, waaier- en machineonderdelen die we week na week produceren.
Hieronder laten we zien wat zandgieten u echt oplevert, waar het beter is dan andere processen, waar dit niet het geval is, en hoe u er bij een echt project het beste uit kunt halen.
Wat er feitelijk gebeurt in een zandvorm
Het principe is eenvoudig. Een patroon in de vorm van het voltooide onderdeel wordt in zand gepakt, het zand wordt eromheen verdicht en het patroon wordt teruggetrokken, waardoor er een holte achterblijft. Twee malhelften worden samengevoegd, kernen worden op hun plaats geplaatst om interne doorgangen te vormen en gesmolten metaal wordt in de holte gegoten. Nadat het metaal is gestold, wordt de mal afgebroken, wordt het gietstuk gereinigd en gaat het verder met warmtebehandeling, machinale bewerking en inspectie.
Die reeks is niet glamoureus, en het is precies waarom de onderstaande voordelen standhouden. Niets in het proces is afhankelijk van dure, geharde gereedschappen of van een smal venster in de onderdeelgeometrie.
De belangrijkste voordelen van zandgieten
Dit zijn de redenen waarom klanten steeds weer terugkomen op zandgegoten componenten, zelfs als andere processen technisch beschikbaar zijn.
Lage gereedschapskosten en snelle patroonvorming
Patronen kunnen worden gemaakt van hout, hars of metaal en kosten een fractie van een machinaal bewerkte stalen matrijs. Bij een nieuw ontwerp is dat verschil vaak het grootste getal in de offerte. Het betekent ook dat u zich niet aan enorme volumes hoeft te binden om het starten van de productie te rechtvaardigen.
Ontwerpvrijheid voor complexe en holle vormen
Omdat de mal na elke gietbeurt wordt vernietigd, is het niet nodig om rond een stijve matrijs te ontwerpen die het onderdeel moet uitwerpen. Ondersnijdingen, diepe zakken, interne kanalen en variërende wanddiktes zijn allemaal haalbaar. Complexe interne geometrie waarvoor elders meerdere las- of machinaal bewerkte stukken nodig zijn, kan vaak als één gietstuk worden geproduceerd.
Een zeer ruime keuze aan metalen en onderdeelgroottes
Zandgietwerk verwerkt gietijzer, koolstof- en laaggelegeerd staal, roestvrij staal, aluminium, brons en messing. Het maatbereik is even breed, van componenten die een paar honderd gram wegen tot behuizingen waarvoor een kraan nodig is om te verplaatsen. Er zijn maar weinig andere processen die dat bereik zo comfortabel bestrijken.
Goedkope ontwerpwijzigingen met laag risico
Als uit een prototype blijkt dat een baas moet verhuizen of dat een muur dikker moet worden, wordt het patroon aangepast in plaats van helemaal opnieuw opgebouwd. Die flexibiliteit verkort de ontwikkelingscycli aanzienlijk en verlaagt de kosten om een goed ontwerp te krijgen.
Productieruns die beide kanten op schalen
Zandgieten is voordelig voor een enkel prototype en nog steeds verstandig voor duizenden stuks per jaar. U wordt niet gedwongen tot een minimale bestelhoeveelheid die alleen zinvol is op massaproductieschaal.
Zand is herbruikbaar
Na het uitschudden wordt het grootste deel van het vormzand teruggewonnen, opnieuw geconditioneerd en teruggevoerd naar de lijn. Hierdoor blijven de verbruikskosten laag en wordt de hoeveelheid materiaal die verloren gaat, verminderd.
Zandgieten vergeleken met spuitgieten en investeringsgieten
Geen enkel proces wint overal. De onderstaande tabel vat de afwegingen samen in de termen die gewoonlijk een project bepalen.
| Factor | Zandgieten | Spuitgieten | Investeringscasting |
|---|---|---|---|
| Gereedschapskosten | Laag | Hoog | Gemiddeld tot hoog |
| Doorlooptijd van gereedschap | Dagen tot weken | Weken tot maanden | Weken |
| Typische onderdeelgrootte | Zeer klein tot zeer groot | Meestal klein tot middelgroot | Klein tot middelgroot |
| Oppervlakteafwerking | Matig, vaak machinaal bewerken nodig | Goed | Goed to excellent |
| Beste volumebereik | Eenmalig tot duizenden | Tienduizenden en meer | Honderden tot duizenden |
| Flexibiliteit bij ontwerpwijzigingen | Hoog | Laag | Matig |
Waar deze voordelen zich in reële delen uitbetalen
De bovenstaande voordelen zijn niet langer abstract zodra u naar de werkelijke componenten kijkt. In onze eigen productie passen vloeistofbehandelingsapparatuur het beste bij elkaar, waarbij de behuizingen en lichamen groot en geometrisch ingewikkeld zijn en zelden in spuitgiethoeveelheden worden besteld.
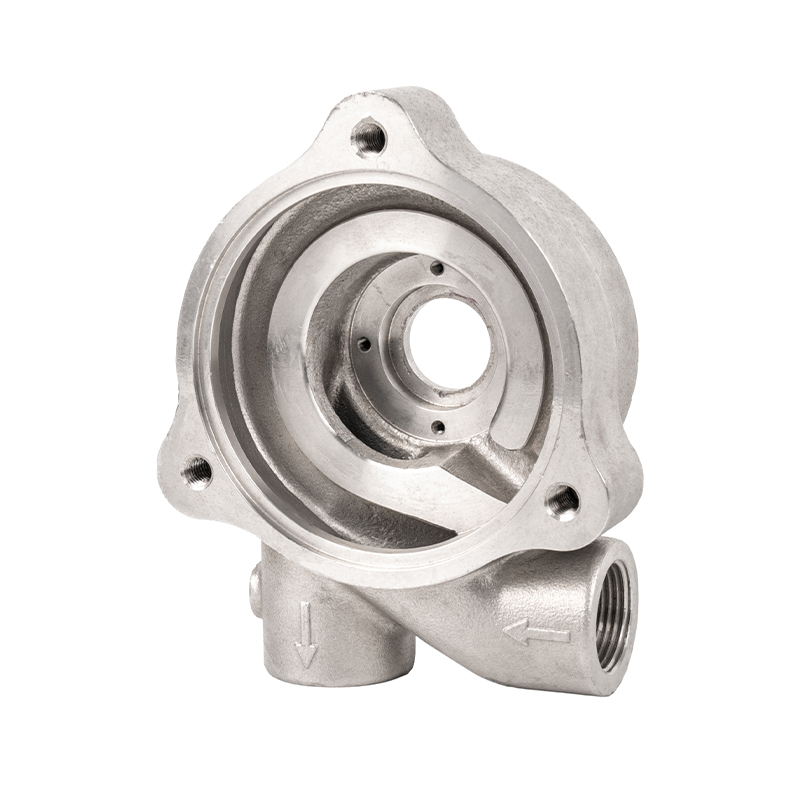
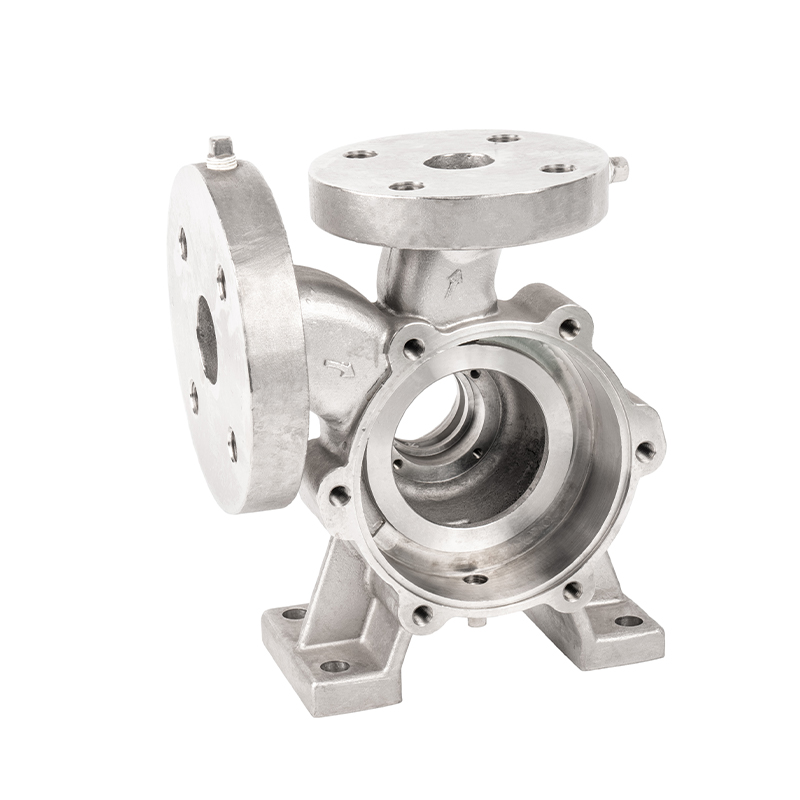
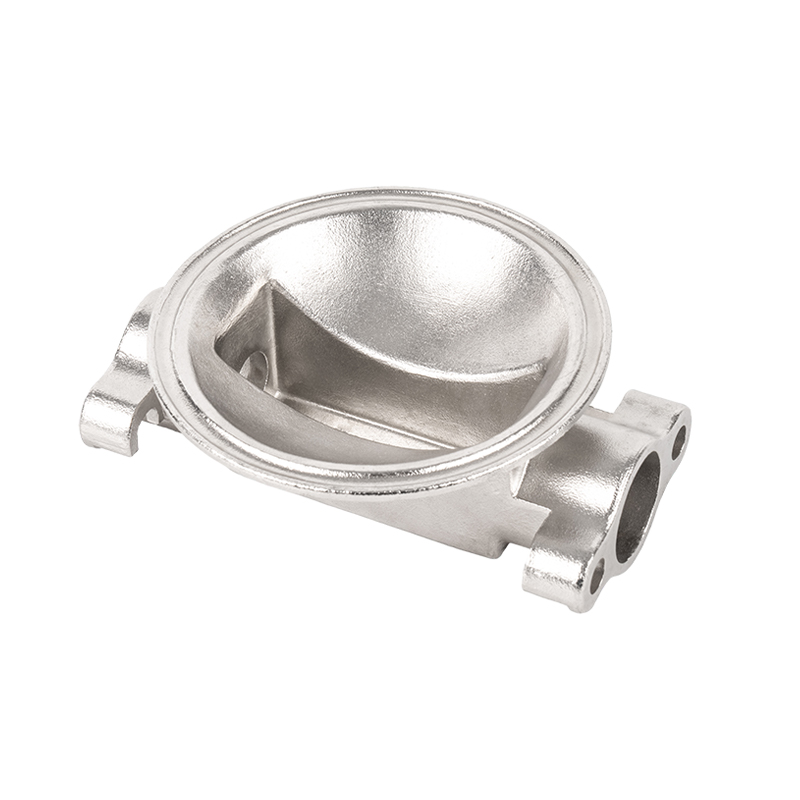
Pomplichamen zijn een goed voorbeeld. EEN centrifugaalpomphuis heeft gebogen interne stroomkanalen, dikke secties rond het slakkenhuis en dunne secties nabij de afvoer, allemaal uit één stuk. Zandgieten vormt die geometrie in één keer gieten, en de gereedschapskosten blijven beheersbaar voor de verschillende maten die een pompfabrikant kan aanbieden.
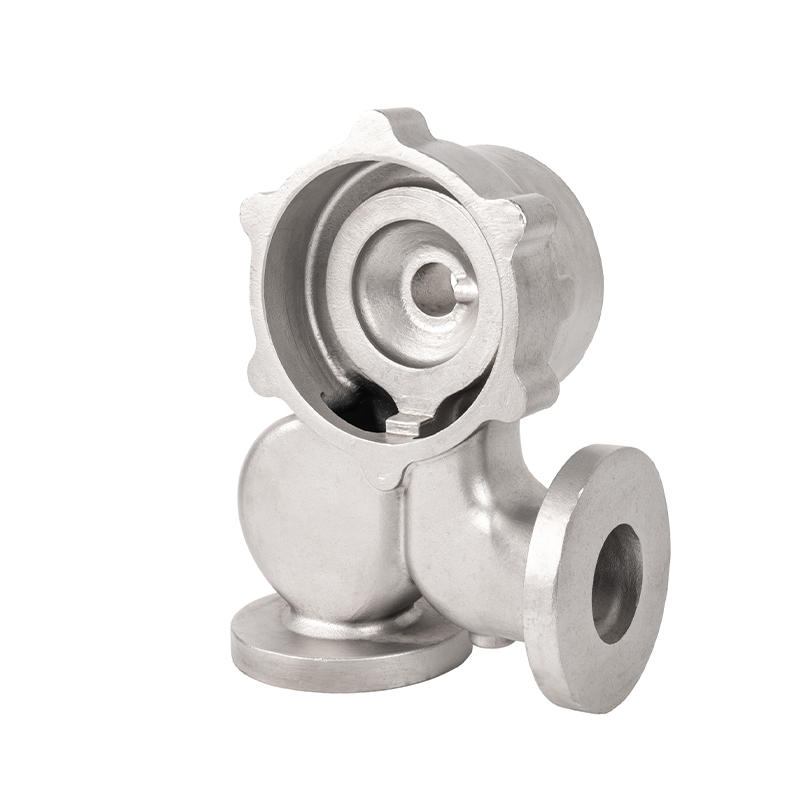 Aangepaste roestvrijstalen centrifugaalpompgietstukken OEM roestvrijstalen gietstukken voor centrifugaalpomphuizen, waaiers, assen en lagers, geschikt voor vloeistoftransport in de chemische, water- en energie-industrie. Bekijk Product →
Kleplichamen volgen dezelfde logica. Een kogelkraanhuis heeft een nauwkeurige interne boring, een afdichtingsoppervlak en vaak een vrij zware wand nodig om de druk vast te houden. Zandgieten levert de plano op betrouwbare wijze op, en de daaropvolgende bewerking brengt de kritische oppervlakken binnen de tolerantie.
 Op maat gemaakte roestvrijstalen kogelkraangietstukken OEM kogelkraangietstukken van roestvrij staal, koolstofstaal of gelegeerd staal voor vloeistofregeling, met flens-, schroefdraad- of gelaste aansluitmogelijkheden voor industriële systemen. Bekijk Product →
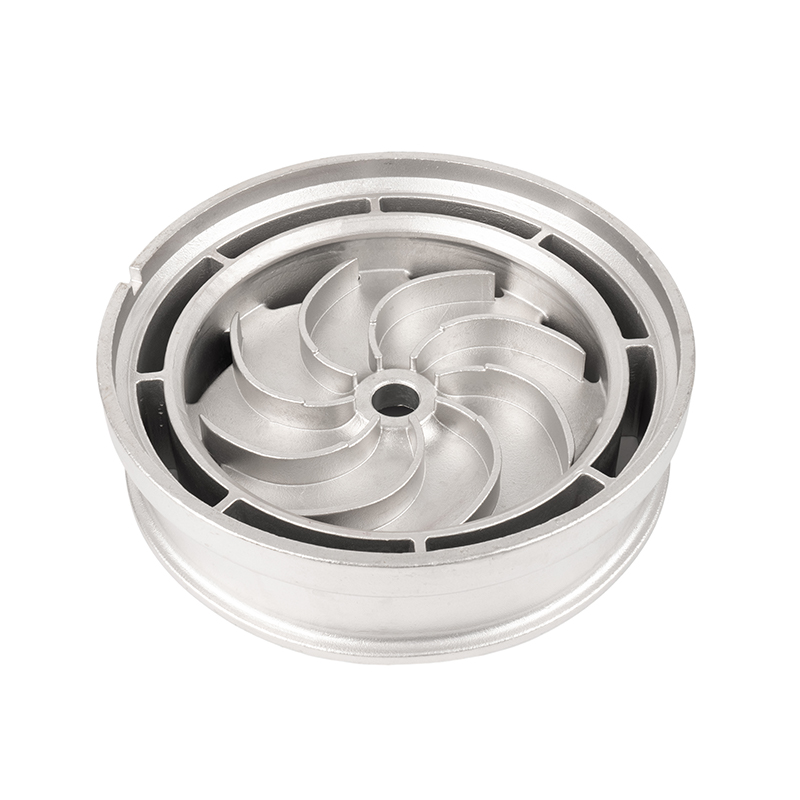
Waaiers zorgen voor een andere uitdaging, omdat de bladen dun en gebogen zijn en in balans moeten zijn. Zandgieten met goed ontworpen kernen produceert het bladprofiel uit één stuk in plaats van het lassen van de bladen op een naaf, waardoor een hele reeks zwakke punten wordt verwijderd.
 Op maat gemaakte roestvrijstalen precisiebladwaaiergietstukken OEM-bladwaaiergietstukken voor pompen, turbines en ventilatoren, gemaakt van corrosiebestendige legeringen ter ondersteuning van rotatie, energieconversie en een lange levensduur. Bekijk Product →
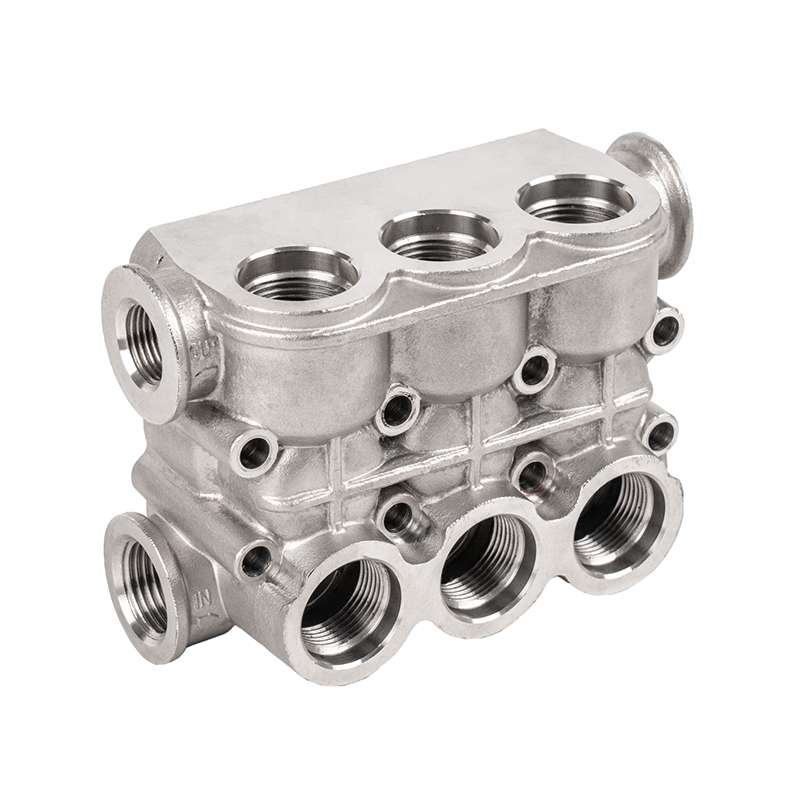
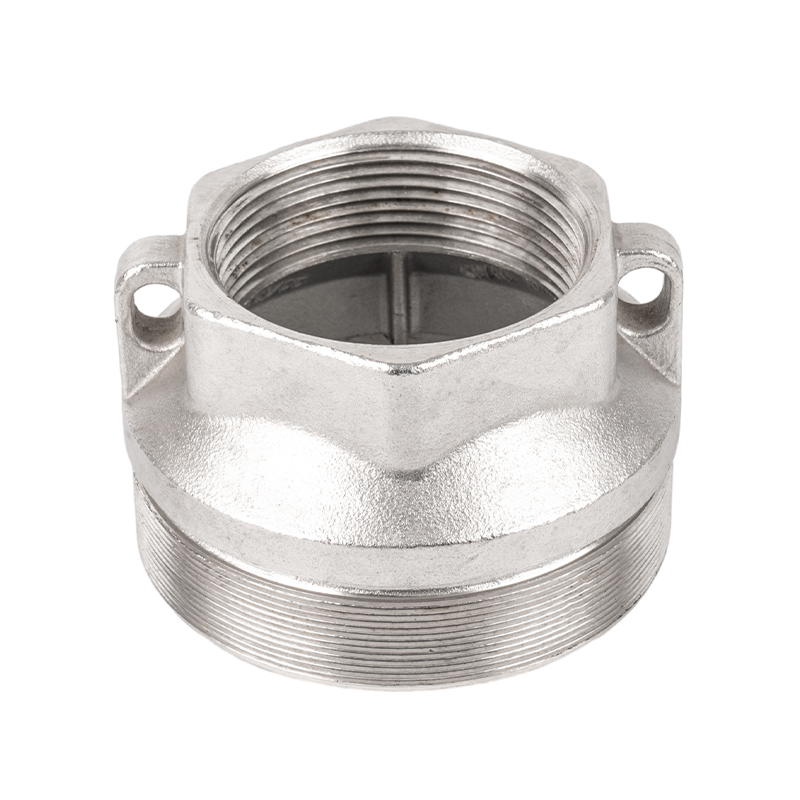
Naast vloeistofapparatuur geldt dezelfde redenering voor motorhuizen, cilinderkoppen, uitlaatcomponenten, reductiekasten, pijpfittingen en constructiehardware. Wanneer de vorm complex is, het volume gematigd is, of het onderdeel groot is, biedt zandgieten doorgaans de beste balans tussen kosten en mogelijkheden.
De grenzen zijn reëel en de moeite waard om voor te plannen
We zijn liever eerlijk over de beperkingen dan te doen alsof ze niet bestaan. Als u ze al in de ontwerpfase kent, bespaart u veel meer geld dan als u ze tijdens de inspectiefase ontdekt.
- De oppervlakteafwerking van gegoten materiaal is ruwer dan spuitgieten of precisiegieten, dus bewerkingstoeslagen worden meestal in de tekening ingebouwd.
- Maattoleranties zijn breder dan bij precisieprocessen, en kritische kenmerken vereisen normaal gesproken machinale bewerking na het gieten.
- De minimale wanddikte is beperkt, en zeer dunne delen kunnen te snel afkoelen en fouten veroorzaken.
- Porositeit, zandinsluiting en krimp zijn inherente risico's die moeten worden beheerst door middel van poortontwerp, giettemperatuur en procesdiscipline.
- De arbeidsinhoud per onderdeel is hoger dan bij volledig geautomatiseerd spuitgieten, wat van belang is bij zeer hoge volumes.
Als uw toepassing een bewerking en een redelijke tolerantiemarge kan tolereren, is geen van deze punten diskwalificerend. Als dit niet het geval is, is het de moeite waard om alternatieven voor precisiegieten te onderzoeken voordat u zich ertoe verbindt.
Hoe u het volledige voordeel kunt benutten
Het meeste uit zandgieten halen is vooral een kwestie van voorbereiding en niet van geluk. De kwaliteit van het vormzand zelf vormt het plafond voor alles wat volgt; korrelgrootteverdeling, bindmiddelgehalte en vocht hebben allemaal invloed op de schimmelsterkte en de oppervlakteafwerking. In onze toelichting op dit onderwerp hebben wij dit onderwerp uitgebreider behandeld hoe de kwaliteit van gietzand het voltooide onderdeel vormt .
Naast het zand produceren drie gewoonten consequent betere gietstukken. Zorg er eerst voor dat u vroegtijdig overeenstemming bereikt over de bewerkingstoeslag en nulpunten, zodat het patroon wordt opgebouwd met het voltooide onderdeel in gedachten. Ten tweede: houd de overgangen in de wanddikte geleidelijk, aangezien abrupte veranderingen de spanning concentreren en krimpdefecten bevorderen. Ten derde: definieer vooraf de acceptatiecriteria, of het nu gaat om dimensionale controles, druktesten of radiografische inspecties, zodat beide partijen hetzelfde meten.
Vragen die kopers ons stellen
Is zandgieten alleen geschikt voor kleine volumes?
Nee. Het is het meest concurrerend bij lage en gemiddelde volumes, maar het blijft levensvatbaar voor duizenden stuks per jaar, vooral voor grote componenten waarvoor spuitgietgereedschap onpraktisch zou zijn.
Is zandgieten goedkoper dan investeringsgieten?
Voor de meeste middelgrote en grote onderdelen wel, grotendeels omdat de patroonkosten lager zijn en het proces eenvoudiger gereedschap tolereert. Voor kleine, zeer gedetailleerde onderdelen met nauwe toleranties kan investeringsgieten de betere economische keuze zijn.
Welke metalen kunnen worden zandgegoten?
Gietijzer, koolstofstaal, laaggelegeerd en roestvrij staal, aluminiumlegeringen, brons en messing zijn allemaal gebruikelijk. De juiste keuze hangt af van de werkomgeving, mechanische belasting en eventuele corrosie- of temperatuurvereisten.
Hoe goed zal de ondergrond zijn?
Verwacht een functioneel gegoten oppervlak dat meestal wordt bewerkt waar het er toe doet. Afdichtingsvlakken, boringen en pasvlakken worden normaal gesproken na het gieten afgewerkt, wat eerder standaardpraktijk dan een tekortkoming is.
Zandgieten heeft zo lang bestaan omdat het een echt moeilijk probleem oplost: het produceren van complexe metalen vormen in bruikbare maten, in redelijke hoeveelheden, zonder de koper te dwingen tot gereedschapskosten die alleen op grote schaal zinvol zijn. Die combinatie van ontwerpvrijheid, materiaalaanbod en kostenbeheersing is moeilijk te verslaan, en daarom staat het proces nog steeds centraal in de productie van industriële componenten.
Als u wilt zien welk soort werk dit omvat, bent u van harte welkom om rond te snuffelen precisiegietstukken die wij produceren , of stuur ons een tekening en laat ons eerlijk vertellen of zandgieten daarvoor de juiste route is.
GERELATEERDE PRODUCTEN

Heeft u vragen? Wacht niet, Laten we praten!
Neem contact met ons op
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: Nr. 68, Jiangbin Branch Road, Beilun Xiaogang Joint Development Zone, Ningbo, Zhejiang, China.
QR code
Auteursrecht © Ningbo Etdz Andrew Precision Cast Co., Ltd. Alle rechten voorbehouden

